ফ্ল্যাঞ্জ জ্যামিতি, পয়েন্ট নির্বাচন, আবরণ সিস্টেম এবং ইনস্টলেশন ভেরিয়েবলের মধ্যে একটি প্রযুক্তিগত গভীর ডুব যা ক্ষেত্র ব্যর্থতা থেকে নির্ভরযোগ্য সংযোগগুলিকে পৃথক করে।
বিমূর্ত
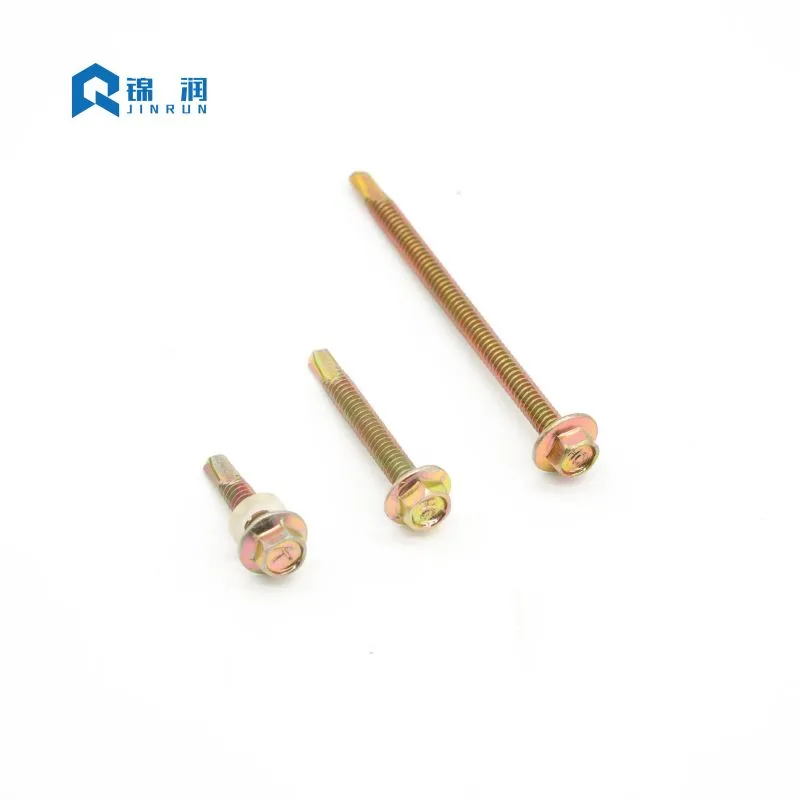
কিছু ফাস্টেনার যতটা কম দৃশ্যমান স্বীকৃতি সহ ততটা কাঠামোগত দায়িত্ব বহন করেহেক্স ফ্ল্যাঞ্জ হেড সেল্ফ ড্রিলিং স্ক্রু. ধাতব ছাদ এবং ক্ল্যাডিং থেকে শুরু করে সোলার মাউন্টিং এবং হালকা স্ট্রাকচারাল স্টিল পর্যন্ত, এই স্ক্রুটিকে একটি একক পাসে ড্রিল, ট্যাপ এবং ক্ল্যাম্প করতে হবে—প্রায়শই বাতাস, বৃষ্টি এবং ক্ষয়কারী এক্সপোজারে। এই নিবন্ধটি ইন্টিগ্রেটেড ফ্ল্যাঞ্জ হেডের পিছনে ইঞ্জিনিয়ারিং যুক্তি পরীক্ষা করে, পয়েন্ট-সংখ্যার সিস্টেম যা উপাদানের পুরুত্বের সামঞ্জস্যকে নিয়ন্ত্রণ করে, আবরণ প্রযুক্তি যা পরিষেবা জীবন নির্ধারণ করে, এবং ক্ষেত্রের ক্ষেত্রে প্রায়শই অব্যবস্থাপিত ইনস্টলেশন ভেরিয়েবলগুলি। এটি ঠিকাদার, ডিস্ট্রিবিউটর এবং স্পেসিফিকেশন রাইটারদের জন্য লেখা হয়েছে যাদের ক্যাটালগ তালিকার চেয়ে বেশি প্রয়োজন: কেন এই ফাস্টেনারটি পারফর্ম করে এবং কীভাবে এটিকে প্রয়োজনীয় নির্মাণ পরিবেশে পারফর্ম করা যায় সে সম্পর্কে তাদের একটি কার্যকরী বোঝার প্রয়োজন।
সূচিপত্র
- ডিজাইন অ্যানাটমি: কেন ফ্ল্যাঞ্জ লোডের পথ পরিবর্তন করেবিভাগে ঝাঁপ দাও
- মান, আকার, এবং পয়েন্ট-সংখ্যা সিস্টেমবিভাগে ঝাঁপ দাও
- আবরণ নির্বাচন: এক্সপোজার স্ক্রু ম্যাচিংবিভাগে ঝাঁপ দাও
- ইনস্টলেশন বিজ্ঞান: গতি, চাপ, এবং সীল সংকোচনবিভাগে ঝাঁপ দাও
- ব্যর্থতার মোড যা নির্বাচন এবং প্রযুক্তিতে ফিরে আসেবিভাগে ঝাঁপ দাও
- গুণমান নিশ্চিতকরণ এবং পরিদর্শন প্রোটোকলবিভাগে ঝাঁপ দাও
- প্রায়শই জিজ্ঞাসিত প্রশ্নাবলীবিভাগে ঝাঁপ দাও
1. ডিজাইন অ্যানাটমি: কেন ফ্ল্যাঞ্জ লোডের পথ পরিবর্তন করে
একটি প্রচলিত হেক্স ওয়াশার হেড ক্ল্যাম্পিং চাপ বিতরণ করতে একটি পৃথক ইস্পাত-সমর্থিত নিওপ্রিন বা EPDM ওয়াশারের উপর নির্ভর করে। ফ্ল্যাঞ্জ হেড সেই ভারবহন পৃষ্ঠকে সরাসরি হেড জ্যামিতির সাথে একীভূত করে। ফলাফল কেবল সুবিধা নয়। এটা পরিবর্তন করে কিভাবে বল সংযোগের মাধ্যমে ভ্রমণ করে।
ফ্ল্যাঞ্জ মাথার নিচে বিয়ারিং এরিয়া বাড়ায়, যা পাতলা-গেজ স্টিল এবং প্রি-পেইন্টেড ক্ল্যাডিং-এ যোগাযোগের চাপ কমায়। কম যোগাযোগের চাপ ডিশিং, লেপ ফ্র্যাকচার এবং সংযোগটি যখন বায়ু উত্থান বা তাপীয় সাইক্লিংয়ের সংস্পর্শে আসে তখন পুল-থ্রু হওয়ার ঝুঁকি হ্রাস করে। কারণ ভারবহন পৃষ্ঠটি মাথার অংশ হিসাবে মেশিনযুক্ত বা ঠাণ্ডা-গঠিত, অফ-সেন্টার স্থানান্তর করার জন্য, ইনস্টলেশনের সময় দূরে পড়ে যেতে বা অসমভাবে কম্প্রেস করার জন্য আলাদা কোনও ওয়াশার নেই।
হেক্সাগোনাল ড্রাইভ সমানভাবে কার্যকরী। এটি একটি স্ট্যান্ডার্ড সকেট বা নাট ড্রাইভার গ্রহণ করে এবং ফিলিপস বা পোজি রিসেসের তুলনায় অনেক কম ক্যাম-আউট সহ টর্ক স্থানান্তর করে। এটি গুরুত্বপূর্ণ যখন স্ক্রুটি একটি পুরলিনের মধ্য দিয়ে ড্রিল করার আশা করা হয় এবং তারপরে ড্রাইভের অবকাশ ঘোরানো বা মাথাটি ছিন্ন না করে একটি প্যানেল ক্ল্যাম্প করে। উচ্চ-আয়তনের কাজের জন্য, ফ্ল্যাঞ্জ বিয়ারিং এবং হেক্স ড্রাইভের সমন্বয় একটি একক টুল-সাধারণত একটি ক্লাচ-সজ্জিত স্ক্রু বন্দুক-কে হাজার হাজার ফাস্টেনারকে সুসংগত গভীরতায় চালিত করার অনুমতি দেয়।
ইন্টিগ্রেটেড বিয়ারিং সারফেস
পাতলা-গেজ স্টিলের জন্য ফাস্টেনারগুলি নির্দিষ্ট করার সময়, স্ক্রু হেডের নীচে চাপ বিতরণ একটি গুরুত্বপূর্ণ প্রকৌশল বিবেচনা। একটি স্ট্যান্ডার্ড ফ্ল্যাট ওয়াশার উচ্চ ঘূর্ণন সঁচারক বল অধীনে বাঁক বা বিকৃত হতে পারে, জয়েন্টের অখণ্ডতার সাথে আপস করে। উপর সমন্বিত ফ্ল্যাঞ্জহেক্স ফ্ল্যাঞ্জ হেড সেল্ফ ড্রিলিং স্ক্রুএকটি নির্দিষ্ট বেধ এবং ব্যাসের অনুপাতের সাথে ডিজাইন করা হয়েছে যা নমন প্রতিরোধ করে। এই অনমনীয় ভারবহন পৃষ্ঠটি নিশ্চিত করে যে ক্ল্যাম্প লোডটি সংযুক্ত উপকরণ জুড়ে সমানভাবে ছড়িয়ে পড়েছে। ইনসুলেটেড প্যানেল যুক্ত অ্যাপ্লিকেশনগুলিতে, ফ্ল্যাঞ্জ প্যানেলের অপেক্ষাকৃত নরম বাইরের ত্বকের মধ্য দিয়ে স্ক্রু হেডকে টানতে বাধা দেয়, এমনকি গতিশীল বাতাসের ভারের মধ্যেও আবহাওয়া-আঁটসাঁট সীল বজায় রাখে।
হেক্স ড্রাইভ বনাম ক্রুসিফর্ম রিসেস
ড্রাইভের প্রকারের পছন্দ উল্লেখযোগ্যভাবে ইনস্টলেশন দক্ষতা এবং যৌথ নির্ভরযোগ্যতা প্রভাবিত করে। ফিলিপস বা পোজির মতো ক্রুসিফর্ম রিসেসগুলি একটি নির্দিষ্ট টর্ক থ্রেশহোল্ডে পৌঁছে গেলে ক্যাম আউট করার জন্য ডিজাইন করা হয়েছে - একটি বৈশিষ্ট্য যা মূলত ব্যাপক উত্পাদনে অতিরিক্ত শক্ত হওয়া রোধ করার উদ্দেশ্যে তৈরি করা হয়েছিল। যাইহোক, নির্মাণ অ্যাপ্লিকেশন যেখানে স্ব-তুরপুন স্ক্রু ইস্পাত মধ্যে কাটা আবশ্যক, ক্যাম-আউট অত্যন্ত অবাঞ্ছিত। হেক্স ড্রাইভ একটি নিরাপদ, ছয়-পয়েন্ট এনগেজমেন্ট প্রদান করে যা অপারেটরকে গর্তটি ড্রিল করার জন্য প্রয়োজনীয় টর্ক প্রয়োগ করতে এবং বিট স্লিপিং ছাড়াই থ্রেডগুলিকে ট্যাপ করতে দেয়। এই ইতিবাচক ব্যস্ততা অপারেটরের ক্লান্তি হ্রাস করে, বিট পরিধানকে কমিয়ে দেয় এবং নিশ্চিত করে যে সম্পূর্ণ টর্ক কাটিয়া প্রান্তে স্থানান্তরিত হয়েছে।
থ্রেড জ্যামিতি এবং ব্যস্ততা
একটি স্ব-ড্রিলিং স্ক্রুর থ্রেড প্রোফাইলটি কাটা এবং ক্ল্যাম্পিং উভয়ের জন্য অপ্টিমাইজ করা হয়েছে। থ্রেডগুলি সাধারণত কাটার পরিবর্তে রোল করা হয়, যা ইস্পাতের শস্যের কাঠামোকে সারিবদ্ধ করে এবং শক্তি বাড়ায়। পিচ এবং প্রধান ব্যাস প্রাপ্তির উপাদানে পর্যাপ্ত পুল-আউট প্রতিরোধের জন্য ইঞ্জিনিয়ার করা হয়। সূক্ষ্ম থ্রেডগুলি সাধারণত ধাতু-থেকে-ধাতু অ্যাপ্লিকেশনের জন্য ব্যবহৃত হয়, পাতলা বিভাগে বৃহত্তর ধারণ ক্ষমতার জন্য প্রতি ইঞ্চিতে উচ্চ সংখ্যক থ্রেড সরবরাহ করে। কাঠ থেকে ধাতু বা যৌগিক উপকরণের জন্য মোটা থ্রেডগুলি প্রায়শই পছন্দ করা হয়, যেখানে উপাদানটিকে বিভক্ত বা চূর্ণ না করে স্থানচ্যুত করার জন্য একটি বৃহত্তর সুতার গভীরতার প্রয়োজন হয়।
- ইন্টিগ্রেটেড ভারবহন পৃষ্ঠ:একটি আলগা ওয়াশার ছাড়া বাতা লোড ছড়িয়ে.
- হেক্স ড্রাইভ:উচ্চ ঘূর্ণন সঁচারক বল স্থানান্তর এবং লোড অধীনে বিট স্লিপ হ্রাস.
- স্ব-ড্রিলিং পয়েন্ট:ইস্পাত থেকে ইস্পাত সংযোগে একটি পৃথক তুরপুন পদক্ষেপ নির্মূল করে।
- যথার্থ থ্রেড রোল:সামঞ্জস্যপূর্ণ প্রবৃত্তি এবং পুল-আউট প্রতিরোধ সমর্থন করে।
2. মান, আকার, এবং পয়েন্ট-সংখ্যা সিস্টেম
গ্লোবাল ফাস্টেনার মার্কেট এই পণ্যটিকে বেশ কয়েকটি নামকরণের নিয়মের অধীনে স্বীকৃতি দেয়—DIN 7504K, AS/NZS 3566, এবং IFI ইঞ্চি-সিরিজ সমতুল্য—কিন্তু অন্তর্নিহিত ভেরিয়েবলগুলি সামঞ্জস্যপূর্ণ থাকে: ব্যাস, দৈর্ঘ্য, থ্রেড পিচ, হেড জ্যামিতি এবং ড্রিল-পয়েন্ট ক্ষমতা। একটি সরবরাহকারীর ক্যাটালগ কয়েক ডজন সংমিশ্রণ তালিকাভুক্ত করতে পারে, কিন্তু স্পেসিফিকেশনের সিদ্ধান্ত সাধারণত দুটি প্রশ্নে কমিয়ে দেয়: মোট কী বেধ যোগ করতে হবে, এবং থ্রেড জড়িত হওয়ার আগে কোন পয়েন্ট নম্বরটি সেই বেধকে ড্রিল করতে পারে।
পয়েন্ট-নম্বর সিস্টেম হল একক সবচেয়ে গুরুত্বপূর্ণ সিলেকশন ভেরিয়েবল এবং সবচেয়ে ঘন ঘন ভুল প্রয়োগ করা হয়। একটি পয়েন্ট #2 হালকা-গেজ শীট ধাতু জন্য উদ্দেশ্যে করা হয়. একটি পয়েন্ট #3 সাধারণ নির্মাণের বিস্তৃত মাঝখানে কভার করে। ভারী কাঠামোগত প্লেটের জন্য একটি পয়েন্ট #5 প্রয়োজন। যদি থ্রেডবিহীন ড্রিল পয়েন্টটি সম্মিলিত উপাদানের স্ট্যাকের চেয়ে ছোট হয়, তবে ডগাটি নীচের স্তর থেকে বেরিয়ে যাওয়ার আগে থ্রেডগুলি কামড়াতে শুরু করে। ফলাফল হলজ্যাকিং: দুটি স্তর জোরপূর্বক আলাদা করা হয়, থ্রেড এনগেজমেন্ট আপস করা হয়, এবং স্ক্রু টরসিয়াল ওভারলোড থেকে স্ন্যাপ হতে পারে।
| পয়েন্ট নম্বর | সাধারণ ধাতু বেধ ক্ষমতা | সাধারণ ব্যবহারের ক্ষেত্রে |
|---|---|---|
| পয়েন্ট # 1 | 0.062 ইঞ্চি পর্যন্ত (≈ 1.6 মিমি) | অতি-পাতলা শীট মেটাল, এইচভিএসি ডাক্টওয়ার্ক |
| পয়েন্ট # 2 | 0.110 ইঞ্চি পর্যন্ত (≈ 2.8 মিমি) | লাইট-গেজ শীট মেটাল, পাতলা ক্ল্যাডিং |
| পয়েন্ট #3 | 0.110 – 0.210 ইঞ্চি (≈ 2.8 – 5.3 মিমি) | সাধারণ নির্মাণ, ছাদ, ইস্পাত ফ্রেমিং |
| পয়েন্ট # 4 | 0.210 – 0.250 ইঞ্চি (≈ 5.3 – 6.4 মিমি) | মাঝারি কাঠামোগত ইস্পাত, ভারী ফ্রেমিং |
| পয়েন্ট #5 | 0.250 – 0.500 ইঞ্চি (≈ 6.4 – 12.7 মিমি) | ভারী কাঠামোগত বিম, পুরু প্লেট |
ডিকোডিং ডিআইএন এবং আইএফআই সমতুল্য
মেট্রিক এবং ইঞ্চি সিরিজ সবসময় সরবরাহকারীদের মধ্যে এক থেকে এক ম্যাপ করে না। DIN ST4.8, ST5.5, এবং ST6.3 ব্যাস সাধারণ আলো এবং মাঝারি কাঠামোগত সংযোগের সাথে মিলে যায়; IFI #10, #12, এবং #14 ব্যাস উত্তর আমেরিকার বাজারে পরিবেশন করে। বিন্দুর দৈর্ঘ্য, থ্রেড পিচ এবং হেড বিয়ারিং ব্যাস একসাথে পরীক্ষা না করে একটি সিরিজে কাজ করে এমন একটি স্পেসিফিকেশন অন্যটিতে বিনিময়যোগ্য বলে ধরে নেওয়া যায় না। উদাহরণস্বরূপ, একটি DIN ST5.5 স্ক্রুতে একটি IFI #12 স্ক্রুর তুলনায় কিছুটা ভিন্ন থ্রেড পিচ থাকতে পারে, যা প্রি-ট্যাপড হোলে বা ড্রাইভিং টর্কের প্রয়োজনীয়তাকে প্রভাবিত করতে পারে।
দৈর্ঘ্য নির্বাচন এবং উপাদান স্ট্যাক গণনা
দৈর্ঘ্য নির্বাচন একটি ব্যবহারিক নিয়ম অনুসরণ করে: থ্রেডযুক্ত অংশটি যুক্ত হওয়া উপাদানের বাইরে কমপক্ষে তিনটি পূর্ণ থ্রেড প্রসারিত করা উচিত। এই মার্জিনটি পুল-আউট শক্তিকে রক্ষা করে এবং উপাদানের বেধে ছোটখাটো বৈচিত্র্যকে মিটমাট করে। যখন স্ট্যাকের মধ্যে নিরোধক, সিলান্ট বা একটি অসম ফাঁক থাকে, তখন থ্রেড এনগেজমেন্ট শুরু হওয়ার আগে সম্পূর্ণ স্ট্যাকটি পরিষ্কার করার জন্য বিন্দুটি অবশ্যই যথেষ্ট লম্বা হতে হবে। প্রকৌশলীদের সর্বদা মোট উপাদানের বেধ (যেকোনো গ্যাসকেট বা ওয়াশার সহ) গণনা করা উচিত এবং ন্যূনতম নামমাত্র দৈর্ঘ্য নির্ধারণ করতে স্ক্রু ব্যাসের ন্যূনতম 1.5 গুণ যোগ করতে হবে।
3. আবরণ নির্বাচন: এক্সপোজারের সাথে স্ক্রু মেলানো
একটি ফাস্টেনার যান্ত্রিক নকশা এটি সংযোগ করতে পারে কিনা তা নির্ধারণ করে। এর আবরণ নির্ধারণ করে যে সংযোগটি টিকে আছে কিনা। একই স্ক্রু জ্যামিতি ইলেক্ট্রোপ্লেটেড জিঙ্ক, হট-ডিপ গ্যালভানাইজিং, জিঙ্ক-অ্যালুমিনিয়াম ফ্লেক লেপ, বা মাল্টি-লেয়ার সিরামিক সিস্টেমের সাথে সরবরাহ করা যেতে পারে এবং লবণ-স্প্রে পারফরম্যান্সের পার্থক্য ক্রমবর্ধমান নয়-এটি স্পষ্ট।
স্ট্যান্ডার্ড ইলেক্ট্রোপ্লেটেড জিঙ্ক অভ্যন্তরীণ এবং হালকাভাবে আশ্রয়যুক্ত বহিরঙ্গন অবস্থার জন্য মৌলিক সুরক্ষা প্রদান করে। উপকূলীয় বায়ু বা শিল্প বায়ুমণ্ডলে, এই আবরণ কয়েক মাসের মধ্যে লাল মরিচা দেখাতে পারে। হট-ডিপ গ্যালভানাইজিং গুরুতর বহিরঙ্গন এবং সামুদ্রিক পরিবেশের জন্য একটি ঘন বলিদানকারী দস্তা স্তর অফার করে, তবে আবরণের পুরুত্ব থ্রেডের ফিটকে প্রভাবিত করতে পারে এবং ইনস্টলেশনের সময় যত্নশীল হ্যান্ডলিং প্রয়োজন।
ইলেক্ট্রোপ্লেটেড জিঙ্ক এবং এর সীমাবদ্ধতা
স্ব-তুরপুন স্ক্রুগুলির জন্য ইলেক্ট্রোপ্লেটেড জিঙ্ক হল সবচেয়ে সাধারণ এবং লাভজনক ফিনিস। এটি একটি অভিন্ন, পাতলা আবরণ প্রদান করে যা থ্রেডের মাত্রা উল্লেখযোগ্যভাবে পরিবর্তন করে না, মসৃণ ইনস্টলেশন নিশ্চিত করে। যাইহোক, স্ট্যান্ডার্ড জিঙ্ক প্লেটিং তুলনামূলকভাবে পাতলা, প্রায়শই 5 থেকে 15 মাইক্রনের মধ্যে। উচ্চ আর্দ্রতা, লবণ স্প্রে, বা শিল্প দূষণকারী পরিবেশে, দস্তা স্তর দ্রুত গ্রাস করা হয়। একবার দস্তা ক্ষয় হয়ে গেলে, অন্তর্নিহিত কার্বন ইস্পাত ক্ষয় হতে শুরু করে, যার ফলে ভবনের সম্মুখভাগে কাঠামোগত দুর্বলতা এবং কদর্য মরিচা দাগ পড়ে।
গুরুতর পরিবেশের জন্য হট-ডিপ গ্যালভানাইজিং
দীর্ঘমেয়াদী স্থায়িত্ব প্রয়োজন এমন অ্যাপ্লিকেশনগুলির জন্য, হট-ডিপ গ্যালভানাইজিং (HDG) একটি পছন্দের পছন্দ। এইচডিজি প্রক্রিয়ায় স্ক্রুটিকে গলিত জিঙ্কে ডুবিয়ে একটি ধাতব বন্ধন তৈরি করা জড়িত যা একটি ঘন, ঘর্ষণ-প্রতিরোধী আবরণ তৈরি করে। দস্তা-লোহা খাদ স্তরগুলি চমৎকার বলি সুরক্ষা প্রদান করে। যাইহোক, পুরু আবরণ থ্রেডগুলিকে কিছুটা ভারী করে তুলতে পারে, যাতে অতিরিক্ত ট্যাপ করা বাদাম বা নির্দিষ্ট ড্রাইভিং কৌশল ব্যবহার করা প্রয়োজন। HDG ভারী কাঠামোগত ইস্পাত সংযোগ, বহিরঙ্গন বেড়া, এবং সামুদ্রিক পরিবেশের জন্য আদর্শ।
উন্নত Zn-আল-সিরামিক সিস্টেম
রাসপার্ট-টাইপ জিঙ্ক-অ্যালুমিনিয়াম-সিরামিক সিস্টেমগুলি একটি ভিন্ন পদ্ধতির প্রতিনিধিত্ব করে। আবরণটি একটি যৌগিক: একটি দস্তা বলির স্তর, একটি অ্যালুমিনিয়াম বাধা স্তর এবং একটি অজৈব সিরামিক টপকোট যা মাইক্রো-ছিদ্রগুলিকে সিল করে। এই সিস্টেমগুলির জন্য নিরপেক্ষ লবণ-স্প্রে ডেটা সাধারণত 1,000 ঘন্টার বেশি লাল মরিচা প্রতিরোধের উল্লেখ করে, প্রচলিত জিঙ্ক প্লেটিংয়ের জন্য মোটামুটি 72-120 ঘন্টার তুলনায়। ছাদ, সম্মুখভাগ, এবং সৌর অ্যারেগুলির জন্য যা সহজেই রক্ষণাবেক্ষণ করা যায় না, সেই কার্যক্ষমতার ব্যবধান হল একটি পরিষেবাযোগ্য সমাবেশ এবং একটি অকাল প্রতিস্থাপনের মধ্যে পার্থক্য।
দহেক্স ফ্ল্যাঞ্জ হেড সেল্ফ ড্রিলিং স্ক্রুপ্রায়শই শুধুমাত্র আবরণ কর্মক্ষমতা মূল্যায়ন করা হয়, কিন্তু স্পেসিফিকেশন আবরণ, স্তর, এবং পরিবেশ একটি একক সিস্টেম হিসাবে বিবেচনা করা উচিত.
| আবরণ প্রকার | আপেক্ষিক জারা সুরক্ষা | নির্দেশক লবণ-স্প্রে কর্মক্ষমতা | বেস্ট-ফিট এনভায়রনমেন্ট |
|---|---|---|---|
| ইলেক্ট্রোপ্লেটেড জিঙ্ক | মৌলিক | ≈ 72 - 120 ঘন্টা | অন্দর, শুষ্ক, হালকাভাবে আশ্রয় |
| হট-ডিপ গ্যালভানাইজড | উচ্চ | বেধ-নির্ভর, যথেষ্ট | গুরুতর বহিরঙ্গন, সামুদ্রিক |
| জিঙ্ক-অ্যালুমিনিয়াম ফ্লেক (ডাক্রোমেট-টাইপ) | উচ্চ | কয়েকশ ঘন্টা | শিল্প, স্বয়ংচালিত, উপকূলীয় |
| Zn-আল-সিরামিক (রাসপার্ট-টাইপ) | অনেক উঁচুতে | লাল মরিচা > 1,000 ঘন্টা | উপকূলীয় ছাদ, রাসায়নিক উদ্ভিদ, অপরিবর্তনীয় পৃষ্ঠতল |
গ্যালভানিক জারা এবং ভিন্ন ধাতু
আবরণ নির্বাচন এছাড়াও একটি উপাদান সামঞ্জস্যপূর্ণ সিদ্ধান্ত. অ্যালুমিনিয়াম প্যানেলের সংস্পর্শে থাকা একটি দস্তা-ধাতুপট্টাবৃত কার্বন ইস্পাত স্ক্রু আর্দ্রতার উপস্থিতিতে একটি গ্যালভানিক যুগল তৈরি করতে পারে। কম মহৎ ধাতু অগ্রাধিকারমূলকভাবে ক্ষয়প্রাপ্ত হয়, এবং ফলে লাল মরিচা স্ট্রীকগুলি একটি স্থায়িত্ব এবং একটি নান্দনিক ব্যর্থতা উভয়ই। উপকূলীয় অঞ্চলে এবং অ্যালুমিনিয়াম সমাবেশগুলিতে, স্টেইনলেস স্টিল বডি, দ্বি-ধাতু নির্মাণ, বা বাধা আবরণগুলি উপযুক্ত স্পেসিফিকেশন - একই কার্বন ইস্পাত স্তরে একটি ভারী দস্তা স্তর নয়।
4. ইনস্টলেশন বিজ্ঞান: গতি, চাপ, এবং সীল সংকোচন
স্ব-ড্রিলিং স্ক্রুগুলি ধাতু কাটার সরঞ্জাম, কাঠের স্ক্রু নয়। তারা একটি সংজ্ঞায়িত গতি এবং ফিড উইন্ডোর মধ্যে কাজ করে। সেই জানালার বাইরে, বিন্দুটি অতিরিক্ত গরম হয়, ইস্পাতকে শক্ত করে বা কামড়াতে ব্যর্থ হয়। একটি পরিষ্কার গর্ত এবং পোড়া টিপের মধ্যে পার্থক্য সাধারণত RPM এবং নিম্নমুখী চাপের বিষয়, ফাস্টেনার মানের নয়।
স্ট্যান্ডার্ড কার্বন ইস্পাত স্ক্রুগুলির জন্য, উত্পাদনশীল পরিসীমা সাধারণত 1,500 এবং 2,500 RPM এর মধ্যে উল্লেখ করা হয়। স্টেইনলেস স্টিলের স্ব-ড্রিলিং স্ক্রুগুলির জন্য কম গতির প্রয়োজন হয়—প্রায়শই 1,000 থেকে 1,500 RPM—কারণ উপাদানটি কাজ করে এবং তাপ ধরে রাখে। যখন পর্যাপ্ত ফিড চাপ ছাড়া বিন্দুটি খুব দ্রুত বাঁক নেয়, তখন ঘর্ষণ টিপের তাপমাত্রাকে টেম্পারিং সীমার বাইরে বাড়িয়ে দেয়। বিন্দু নীল হয়ে যায়, কঠোরতা হারায় এবং কাটা বন্ধ করে। তারপর স্ক্রুটি অনুপ্রবেশ না করেই ঘোরে, এবং ইনস্টলার প্রায়শই গতি আরও বাড়িয়ে দেয় - ব্যর্থতাকে ত্বরান্বিত করে।
সামঞ্জস্যপূর্ণ ফলাফলের জন্য টুলিং নির্বাচন
সরঞ্জামটি গতির মতোই গুরুত্বপূর্ণ। একটি গভীরতা-সংবেদনশীল নাকপিস সহ একটি ক্লাচ-সজ্জিত স্ক্রু বন্দুক সামঞ্জস্যপূর্ণ আসন সরবরাহ করে। একটি উচ্চ-টর্ক প্রভাব ড্রাইভার, বিপরীতে, অনিয়ন্ত্রিত হাতুড়ি এবং ঘূর্ণন সঁচারক বল প্রয়োগ করে; ফ্ল্যাঞ্জের আসনগুলির মতোই মাথাটি ছিঁড়ে যেতে পারে, বা অপারেটর প্রতিক্রিয়া দেখানোর আগে EPDM ওয়াশারকে চূর্ণ করা যেতে পারে। একটি সিলিং ওয়াশার জড়িত যেকোনো অ্যাপ্লিকেশনের জন্য, টর্ক নিয়ন্ত্রণ ঐচ্ছিক নয়। একটি গভীরতা-সংবেদনশীল নাকপিস ব্যবহার নিশ্চিত করে যে প্রতিটি স্ক্রু ঠিক একই গভীরতায় চালিত হয়, অপারেটরের ক্লান্তি নির্বিশেষে ওয়াশারকে পুরোপুরি সংকুচিত করে।
EPDM ওয়াশার কম্প্রেশন উইন্ডো
ছাদ এবং ক্ল্যাডিং-এ, বন্ডেড EPDM ওয়াশার হল প্রাথমিক জলের সীল। এটির একটি সংকীর্ণ সঠিক কম্প্রেশন পরিসীমা রয়েছে। ওভার-কম্প্রেশন রাবারকে ধাতব সমর্থনের বাইরে মাশরুম করতে বাধ্য করে, এটিকে ইউভি অবক্ষয়ের মুখোমুখি করে এবং রাবার থেকে ধাতু বন্ধন ছিঁড়ে যায়। আন্ডার-কম্প্রেশন ওয়াশারকে আলগা করে দেয়, যা কৈশিক ক্রিয়াকে মাথার নীচে আর্দ্রতা আঁকতে দেয়। একটি সঠিক ইনস্টলেশন মেটাল ওয়াশারের প্রান্তে EPDM সামান্য দৃশ্যমান দেখায়, ধাতব ব্যাকিং সমতল বা আলতোভাবে অবতল-উপরের দিকে নমিত নয়।
নিম্নগামী চাপ হল ফিড-রেট সমীকরণের বাকি অর্ধেক। উচ্চ RPM-এ হালকা "ফেদারিং" চাপ বিন্দুটিকে ঘষা এবং কাটার পরিবর্তে স্কেট করে। স্থির, রৈখিক বল—অনেক ফিল্ড গাইডে মোটামুটি 25 থেকে 35 পাউন্ড—কাটিং প্রান্তগুলিকে নিযুক্ত রাখে এবং কুঁচকানো ধাতব চিপ তৈরি করে। সূক্ষ্ম ধাতব ধুলো এবং একটি নীল টিপ ঘর্ষণ লক্ষণ, কাটা নয়। কুঁচকানো চিপগুলি নির্দেশ করে যে তাপ স্ক্রুতে জমা হওয়ার পরিবর্তে চিপের সাথে চলে যাচ্ছে।
5. ব্যর্থতার মোড যা নির্বাচন এবং প্রযুক্তিতে ফিরে আসে
"খারাপ স্ক্রু" এর জন্য দায়ী বেশিরভাগ ক্ষেত্রের ব্যর্থতা আসলে স্পেসিফিকেশন বা ইনস্টলেশন ব্যর্থতা। প্রতিটি ব্যর্থতার পিছনে প্রক্রিয়াটি বোঝা ডায়গনিস্টিক প্রক্রিয়াকে সংক্ষিপ্ত করে এবং পুনরাবৃত্তিমূলক ঘটনাগুলি প্রতিরোধ করে।
জ্যাকিং এবং থ্রেড স্ট্রিপিং
বিন্দু-সংখ্যা বিভাগে বর্ণিত হিসাবে, জ্যাকিং ঘটে যখন ড্রিল পয়েন্টটি নীচের উপাদান থেকে বেরিয়ে যাওয়ার আগে থ্রেড এনগেজমেন্ট শুরু হয়। স্তরগুলি আলাদা, থ্রেডগুলি উপরের শীটে ফালা, এবং স্ক্রুটি মাথায় স্ন্যাপ হতে পারে। সংশোধন একটি দীর্ঘ বিন্দু, একটি বড় ব্যাস বা একটি উচ্চ ঘূর্ণন সঁচারক বল সেট না. অপসারণের পরে গর্তটি পরিদর্শন করলে থ্রেডগুলি অকালে নিযুক্ত ছিল কিনা তা প্রকাশ করতে পারে।
হাঁটা এবং সারফেস ড্যামেজ
একটি স্ক্রু যা কামড়ানোর আগে প্যানেল জুড়ে স্কেটিং করে জিঙ্ক বা পেইন্টের আবরণে আঁচড় দেয় এবং একটি ক্ষয় শুরু করার স্থান তৈরি করে। যখন একটি বিন্দু পাতলা চাদরের জন্য খুব বড় হয়, যখন প্রাথমিক চাপ খুব হালকা হয়, বা যখন বিট পরা হয় তখন হাঁটা সাধারণ। পাতলা গেজ এবং দৃঢ় প্রারম্ভিক চাপের জন্য একটি তীক্ষ্ণ বিন্দু বেশিরভাগ ক্ষেত্রে সমাধান করে। কিছু পরিস্থিতিতে, একটি পাইলট পাঞ্চ বা পাতলা ধাতুর জন্য একটি বিশেষ ড্রিল পয়েন্ট ব্যবহার করা সম্পূর্ণরূপে হাঁটা দূর করতে পারে।
হেড স্ন্যাপিং এবং টর্ক ওভারলোড
হেড শিয়ার একটি টর্ক-সীমা ব্যর্থতা। ইমপ্যাক্ট ড্রাইভার এবং জীর্ণ ক্লাচগুলি ঘন ঘন অবদানকারী। স্ক্রু বসার পৃষ্ঠে পৌঁছাতে পারে এবং তারপরে একটি টর্ক স্পাইক পেতে পারে যা মাথা-থেকে-শ্যাঙ্ক ট্রানজিশন শক্তিকে ছাড়িয়ে যায়। একটি গভীরতা-সংবেদনশীল নাকপিস বা একটি টর্ক-সীমিত স্ক্রু বন্দুক স্পাইক প্রতিরোধ করে। সঠিক ড্রাইভ বিটের আকার নিশ্চিত করাও অত্যন্ত গুরুত্বপূর্ণ, কারণ একটি আলগা-ফিটিং বিট হেক্স ড্রাইভের কোণগুলিকে বৃত্তাকার হতে পারে, যা অপসারণের জন্য অতিরিক্ত বল প্রয়োজন।
আবরণ অবক্ষয় এবং ইন্টারফেস জারা
একটি আর্দ্র পরিবেশে ভিন্ন ধাতব যোগাযোগ একটি গ্যালভানিক কোষ তৈরি করে। ক্ষতিটি মরিচা দাগ, আবরণ ফোসকা, বা ইন্টারফেসে অংশের ক্ষতি হিসাবে প্রদর্শিত হয়। প্রতিকার হল উপাদান নির্বাচন: স্টেইনলেস স্টীল, দ্বি-ধাতু নির্মাণ, বা প্যানেলের উপাদান এবং এক্সপোজার বিভাগের সাথে মিলে যাওয়া একটি উপযুক্ত বাধা আবরণ। নির্মাণের সময় নিয়মিত ভিজ্যুয়াল পরিদর্শনগুলি সেই জায়গাগুলি সনাক্ত করতে পারে যেখানে ইনস্টলেশনের সময় আবরণগুলি ক্ষতিগ্রস্ত হয়েছে, কাঠামোটি চালু হওয়ার আগে স্পর্শ করার অনুমতি দেয়।
এই ব্যর্থতার মোডগুলির প্রতিটি একই নীতিকে শক্তিশালী করে:হেক্স ফ্ল্যাঞ্জ হেড সেল্ফ ড্রিলিং স্ক্রুএকটি সিস্টেম উপাদান। পয়েন্ট নম্বর, আবরণ, স্তর, টুল, এবং কৌশল একসঙ্গে নির্বাচন করা আবশ্যক। একটি উচ্চ-পারফরম্যান্স আবরণ একটি আন্ডারসাইজড পয়েন্টের জন্য ক্ষতিপূরণ দিতে পারে না, এবং একটি প্রিমিয়াম স্ক্রু কোনও গভীরতা নিয়ন্ত্রণ ছাড়াই প্রভাব চালককে বাঁচতে পারে না।
6. গুণমান নিশ্চিতকরণ এবং পরিদর্শন প্রোটোকল
দাবিকৃত নির্মাণ প্রকল্পে সংযোগের নির্ভরযোগ্যতা নিশ্চিত করার জন্য একটি শক্তিশালী গুণমান নিশ্চিতকরণ প্রক্রিয়া প্রয়োজন। স্পেসিফায়ার এবং ঠিকাদারদের পরিদর্শন প্রোটোকল প্রয়োগ করা উচিত যা ইনকামিং ফাস্টেনার এবং সমাপ্ত ইনস্টলেশন উভয়ই কভার করে।
মাত্রিক যাচাইকরণ
গুরুত্বপূর্ণ মাত্রা যাচাই করার জন্য আগত ফাস্টেনারগুলিকে নমুনা করা উচিত: মাথার ব্যাস, ফ্ল্যাঞ্জের বেধ, বড় এবং ছোট থ্রেডের ব্যাস এবং বিন্দুর দৈর্ঘ্য। এই মাত্রার পরিবর্তনগুলি স্ক্রুটির কার্যকরীভাবে ড্রিল করার এবং নিরাপদে ক্ল্যাম্প করার ক্ষমতাকে প্রভাবিত করতে পারে। উদাহরণস্বরূপ, একটি ছোট আকারের ফ্ল্যাঞ্জ পর্যাপ্ত ভারবহন এলাকা প্রদান করতে পারে না, যা প্যানেলের বিকৃতির দিকে পরিচালিত করে। একটি ছোট-নির্দিষ্ট বিন্দুর দৈর্ঘ্য মোটা উপাদানের স্তুপে জ্যাকিং হতে পারে।
আবরণ পুরুত্ব পরীক্ষা
ক্ষয়কারী পরিবেশে প্রকল্পগুলির জন্য, আবরণ বেধ যাচাই করা অপরিহার্য। দস্তা বা দস্তা-খাদ আবরণের পুরুত্ব অ-ধ্বংসাত্মকভাবে পরিমাপ করতে চৌম্বকীয় আবেশন গেজ ব্যবহার করা যেতে পারে। বিকল্পভাবে, কোরবানির কুপনের পরীক্ষাগার পরীক্ষা লবণ-স্প্রে কার্যকারিতা এবং আবরণের আনুগত্য নিশ্চিত করতে পারে। লেপটি স্পেসিফিকেশন পূরণ করে তা নিশ্চিত করাই প্রত্যাশিত পরিষেবা জীবনের গ্যারান্টি দেওয়ার একমাত্র উপায়।
যান্ত্রিক সম্পত্তি বৈধতা
স্ক্রু-এর যান্ত্রিক বৈশিষ্ট্য- যেমন টর্সনাল শক্তি এবং কঠোরতা- স্ব-তুরপুন প্রয়োগের জন্য গুরুত্বপূর্ণ। টরসিয়াল শক্তি পরীক্ষা নির্ধারণ করে যে স্ক্রুটি মাথার ছিঁড়ে যাওয়ার আগে বা শ্যাঙ্ক মোচড়ানোর আগে সর্বাধিক টর্ক সহ্য করতে পারে। হার্ডনেস টেস্টিং যাচাই করে যে ড্রিল পয়েন্টটি নিস্তেজ না হয়ে টার্গেট স্টিলের মধ্যে প্রবেশ করার জন্য পর্যাপ্তভাবে শক্ত করা হয়েছে, যখন কোরটি ভঙ্গুর ফ্র্যাকচার প্রতিরোধ করার জন্য যথেষ্ট শক্ত থাকে। সরবরাহকারীরা পছন্দ করেজিনরুনসাধারণত ব্যাচ পরীক্ষার উপর ভিত্তি করে এই বৈশিষ্ট্যগুলির সার্টিফিকেশন প্রদান করে।
7. প্রায়শই জিজ্ঞাসিত প্রশ্ন
প্রদত্ত উপাদানের বেধের জন্য কোন পয়েন্ট নম্বর ব্যবহার করতে হবে তা আমি কীভাবে জানব?
আমি কি এই স্ক্রুগুলি ইনস্টল করার জন্য একটি প্রভাব ড্রাইভার ব্যবহার করতে পারি?
ড্রিলিং করার আগে প্যানেল জুড়ে একটি স্ব-ড্রিলিং স্ক্রুকে "হাঁটে" যাওয়ার কারণ কী?
একটি রাসপার্ট-টাইপ আবরণ কি স্ট্যান্ডার্ড জিঙ্ক প্লেটিংয়ের উপরে উল্লেখ করার মতো?
কেন কিছু ইনস্টল করা স্ক্রু কয়েক মাসের মধ্যে মরিচা রেখা দেখায়?
ক্রেতা এবং স্পেসিফায়ারদের জন্য যাদের ডকুমেন্টেড ডাইমেনশনাল এবং লেপ অপশন প্রয়োজন, ইঞ্জিনিয়ারিং টিম বিস্তারিত স্পেসিফিকেশন এবং টেস্ট রিপোর্ট প্রদান করতে পারে। ক্রিটিক্যাল স্টেপ হল ম্যাটেরিয়াল স্ট্যাক, এক্সপোজার ক্যাটাগরি এবং টুলিং অর্ডার দেওয়ার আগে সংজ্ঞায়িত করা—প্রথম কানেকশন ব্যর্থ হওয়ার পরে নয়।
ফ্ল্যাঞ্জ হেড, পয়েন্ট নম্বর এবং আবরণ স্বাধীন বৈশিষ্ট্য নয়। তারা একটি একক স্পেসিফিকেশন সিদ্ধান্ত. যখন এগুলি অ্যাপ্লিকেশনের সাথে সারিবদ্ধ করা হয়, তখন হেক্স ফ্ল্যাঞ্জ হেড সেল্ফ ড্রিলিং স্ক্রু এমন সমন্বয় সরবরাহ করে যা একত্রে নির্মাণ সমাবেশগুলির দাবি রাখে: ড্রিলিং গতি, ক্ল্যাম্পিং স্থায়িত্ব এবং একটি অপারেশনে জারা প্রতিরোধ।
পরবর্তী প্রকল্পে ধাতব ছাদ, সৌর মাউন্টিং বা হালকা কাঠামোগত ইস্পাত জড়িত হোক না কেন, সঠিক সূচনা বিন্দু হল উপাদানের বেধ, এক্সপোজার এবং ইনস্টলেশন পদ্ধতি সম্পর্কে একটি প্রযুক্তিগত কথোপকথন।আমাদের সাথে যোগাযোগ করুনপ্রথম স্ক্রু চালিত হওয়ার আগে অ্যাপ্লিকেশনের সাথে ফাস্টেনার স্পেসিফিকেশন সারিবদ্ধ করতে।
প্রকল্প সমর্থনের জন্য আমাদের সাথে যোগাযোগ করুন